

 русский
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 عربى
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Português
 Polskie
 Română
 Slovák
 svenska
 Türk
Ослабьте прижимные болты на двигателе, который вибрирует при вводе в эксплуатацию, и вставьте щуп под каждую опору. Если одна ножка открывается на 0,05 мм и более, рама прогибается при каждой затяжке болтов, и отверстие, несущее подшипник, теряет округлость вместе с этим. Это деформация корпуса двигателя в наиболее распространенной форме, и в этом редко виноват сам двигатель: исход решался заранее, на волочильном прессе, сварочном приспособлении и расточном станке.
В этой статье объясняется, откуда возникает деформация корпуса, почему несколько сотых миллиметра определяют срок службы двигателя, а также какие конструктивные и технологические решения удерживают круглый стальной корпус от штамповки при окончательной сборке.
Что на самом деле означает деформация корпуса двигателя
Деформация корпуса двигателя — это любое отклонение корпуса от его предполагаемой геометрии, которое проявляется в двух формах, которые ведут себя по-разному после сборки двигателя.
Деформация корпуса двигателя: любое измеримое отклонение корпуса двигателя от его заданной геометрии, включая круглость отверстия, концентричность фальца, плоскостность фланца и копланарность основания, вызванное производственными напряжениями, нагрузками при сборке или условиями эксплуатации.
На практике имеет значение различие между эластичностью и пластичностью. Упругая деформация исчезает при снятии нагрузки; пластическая деформация фиксируется. Корпус может иметь точные размеры после механической обработки и по-прежнему иметь некруглую форму после запрессовки статора, поскольку посадка с натягом вызывает постоянное трехлепестковое сжатие в отверстии.
Эластичный
Восстанавливается при снятии нагрузки. Типичные случаи: мягкий изгиб опоры под нагрузкой болта, давление зажима во время обработки, термический рост в процессе эксплуатации.
Скрытые затраты: пока он длится, он деформирует наружное кольцо подшипника и смещает воздушный зазор.
Пластик
Постоянный. Типичные случаи: приваренная овальность, пружинение тянутого корпуса, усадка отверстия из-за негабаритной посадки статора.
Скрытые затраты: ошибка сохраняется на протяжении всего срока службы двигателя и не может быть устранена.
Четыре этапа, на которых деформация корпуса двигателя проявляется в детали
Деформация проникает в стальной корпус в четырех точках: волочение, сварка, механическая обработка и сборка. Каждый из них оставляет на канале ствола разные следы, и у каждого есть проверенные меры противодействия.
Глубокая вытяжка оставляет остаточное напряжение, и оболочка возвращается в овальную форму по мере расслабления материала, обычно общее показание индикатора составляет от 0,10 до 0,25 мм. Сварные ножки, кронштейны и клеммные коробки добавляют тепла и фиксации; при неосторожном обращении рама искривляется или вытягивается из круглого сечения на 0,15–0,40 мм. Обработка способствует за счет сил резания и зажима на тонких стенках, поэтому чистовая обработка и стратегия зажима имеют большее значение, чем обозначение допуска. Сборка является последней точкой входа: посадка статора с натягом сжимает отверстие, а неровные опоры изгибают раму под нагрузкой на болты.
| Этап | Типичная подпись | Типичная магнитуда (TIR) | Меры противодействия первой линии |
| Глубокий рисунок | Овальная ракушка из Springback | от 0,10 до 0,25 мм | Конструкция штампа и управление держателем заготовки |
| Сварка | Овальность канала ствола и дуга рамы | от 0,15 до 0,40 мм | Симметричная последовательность и жесткие крепления |
| Обработка | Тонкостенный прогиб под хомутами | от 0,02 до 0,10 мм | Чистовая расточка, мягкие кулачки |
| Сборка | Трехлепестковое сужение канала ствола | от 0,02 до 0,06 мм | Правильное вмешательство и достаточная стена |
Заметка о цехе
Корпуса, просверленные после сварки, постоянно сохраняют округлость в несколько раз прочнее, чем корпуса, просверленные до приваривания ножек. Последовательность обеспечивает большую точность, чем когда-либо может обеспечить более жесткий допуск.
Почему срок службы двигателя зависит от нескольких сотых долей миллиметра
Небольшие геометрические ошибки напрямую приводят к электрическим и механическим потерям, поскольку воздушный зазор узкий, а посадка подшипника точная.
В двигателе малого или среднего размера воздушный зазор обычно составляет от 0,25 до 0,5 мм, а практика выравнивания позволяет поддерживать статический эксцентриситет воздушного зазора на уровне около 10 процентов зазора или меньше. Некруглое отверстие смещает статор и ротор от центра, создавая несбалансированное магнитное притяжение, вибрацию и шум. Механически деформированный корпус неравномерно распределяет нагрузку вокруг наружного кольца подшипника; при постоянной высокой нагрузке кольцо деформируется, нагревается и быстро устает. При полевом ремонте шум подшипника обычно связан с изогнутой рамой или мягкой опорой, а не с самим подшипником.
0,25-0,5 мм
Типичный воздушный зазор в двигателях малого и среднего размера
10%
Общий потолок для статического эксцентриситета воздушного зазора
0,05 мм
Мягкий ограничитель опоры до того, как нагрузка на болты сгибает раму
0,02 мм
Цель округлости корпуса с чистовой расточкой
Округлость отверстия в процессе обработки, диаметр отверстия 120 мм, толщина стенки 1,5 мм.
Как производители контролируют деформацию корпуса двигателя в стальных корпусах
Контроль деформации достигается в трех местах: структура, последовательность процессов и проверка. Жесткий корпус, сваренный в правильном порядке и рассверленный последним, остается круглым; обратный порядок восстанавливается редко.
На первом месте стоит структура, поскольку жесткость на изгиб резко возрастает с увеличением толщины стенки. Таким образом, каркасы с высокими нагрузками переходят от тонкотянутых оболочек к толстостенным конструкциям с полным основанием:
 Внутренний диаметр 260, толстостенный корпус двигателя с основанием Этот толстостенный стальной корпус двигателя имеет внутренний диаметр 260 мм, высоту 360 мм и толщину материала 5 мм, что обеспечивает чрезвычайно высокую ком... Просмотреть продукт →
Трубчатая конструкция развивает ту же идею. Заготовка из бесшовной стальной трубы начинается с круглой формы, поэтому перед чистовой расточкой требуется меньше корректировок. Наш Руководство по изготовлению корпуса двигателя из стальной трубы для покупателей шаг за шагом проходит этот путь, включая выбор стен и ожидаемые допуски.
 Внутренний диаметр 127 Толстостенный корпус двигателя Корпус двигателя изготовлен с высокой точностью из высококачественных бесшовных стальных труб. Внутренний диаметр 127 мм и толщина стенок 7,9 мм обеспечивают высокую точность... Просмотреть продукт →
Просверлите последнее отверстие, закруглите его, а остальная часть процесса сохранит геометрию, за которую вы уже заплатили.
- Сваривайте, прежде чем сверлить. Финишная обработка выполняется после каждого термического этапа, при этом отверстие во время сварки удерживается в жестком приспособлении.
- Снимайте стресс там, где это важно. Симметричная последовательность сварных швов и, на тяжелых участках, снятие напряжений перед окончательным разрезом.
- Аккуратно зажмите. Мягкие губки и многоточечная опора предотвращают схватывание тонких стенок во время обработки.
- Измерьте округлость, а не только диаметр. При проверке манометра или пробки на нескольких осевых глубинах выявляется овальность, которую двухточечный микрометр считывает как хорошую.
Что указать и проверить, прежде чем корпуса достигнут вашей линии
Укажите геометрию и метод измерения в спецификации покупки, а затем проверьте их при входном контроле. Два покупателя, заказывающие деталь с одинаковым номиналом, могут увидеть совершенно разные результаты на местах в зависимости от того, что на самом деле контролируется чертежом.
Округлость отверстия указывается как общее показание индикатора, обычно от 0,02 до 0,03 мм для отверстий с чистовой обработкой, а также копланарность основания в пределах 0,05 мм. Назовите на чертеже способ измерения: манометрическое или координатное измерение на трех осевых глубинах, а не однократную двухточечную проверку диаметра. Затем запустите четыре практические проверки для каждой партии:
- Измерьте округлость отверстия датчика на трех осевых глубинах и запишите показания.
- Проверьте компланарность опоры на поверхностной пластине при разгруженном корпусе.
- Пробно нажмите на статор и запишите кривую силы; растущие пиковые флаги несли риск сокращения.
- При установке убедитесь, что каждая ножка сидит в пределах 0,05 мм перед окончательным моментом затяжки.
Монтажная конструкция заслуживает не меньшего внимания, поскольку кронштейны и гибкие элементы определяют путь нагрузки в раму. Корпус со специальными точками изгиба поглощает монтажное напряжение, а не передает его в отверстие:
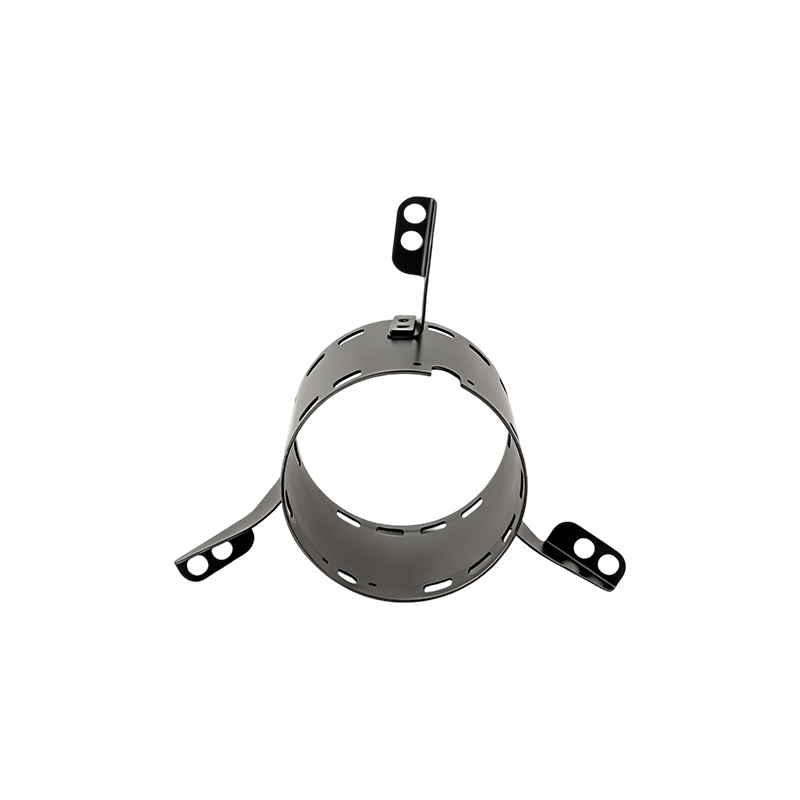 Внутренний диаметр 120 Стальной корпус двигателя с тремя гибкими кронштейнами Этот стальной корпус двигателя имеет прецизионную конструкцию с внутренним диаметром 120 мм, высотой 105 мм и толщиной стенок 1,5 мм, что обеспечивает компактность. Просмотреть продукт →
Если задействовано несколько конструкций, сравните варианты стен, оснований и кронштейнов по стандарту. стальной корпус двигателя перед блокировкой рисунка.
Относитесь к округлости как к результату процесса, а не как к желанию нарисовать. В Jiangsu Yufeng Electric Co., Ltd. штамповка, сварка, механическая обработка и контроль выполняются на одном заводе, что обеспечивает контроль последовательности и исключает риск деформации на вашей линии.
Часто задаваемые вопросы о деформации корпуса двигателя
Можно ли отремонтировать деформированный корпус двигателя?
Эластичные причины могут: подстановка опор и последующая повторная затяжка обычно устраняют мягкую деформацию опоры. Пластическая деформация отверстия обычно требует повторной обработки или замены, поскольку отверстие, отклонение от круглого сечения которого превышает несколько сотых миллиметра, будет продолжать работать наружное кольцо подшипника до конца срока службы двигателя.
Всегда ли более толстая стена предотвращает деформацию?
Толщина очень помогает, поскольку жесткость на изгиб зависит примерно от куба толщины стенки, но это не оправдывает плохую практику. Толстый корпус, сваренный в неправильном порядке или небрежно зажатый, все равно может выйти из строя. Толстостенные и трубчатые конструкции дают свои преимущества только в сочетании с последовательностью сварки и чистовой расточкой в последнюю очередь.
Всегда ли в деформации виноват производитель жилья?
Нет. Мягкая опора при установке, чрезмерная затяжка монтажных болтов, деформация трубопровода и термоциклирование — все это деформирует корпуса, которые соответствуют заводским характеристикам. Вот почему проверка мягких опор является частью процедуры установки и почему входная проверка круглости имеет значение с обеих сторон.
Какая конструкция лучше всего противостоит деформации?
Для высоких нагрузок и больших рам лучше всего сохраняют геометрию толстостенные стальные и трубчатые корпуса, а версии из нержавеющей стали 304 обеспечивают ту же жесткость, где также требуется устойчивость к коррозии. Подбирайте конструкцию в соответствии с траекторией нагрузки, а не покупайте только толщину.
 Previous