

 русский
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 عربى
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Português
 Polskie
 Română
 Slovák
 svenska
 Türk
Когда чертеж корпуса двигателя попадает на стол инженера в 2026 году, он редко выглядит как простой цилиндр, показанный в старых каталогах. В списке изменений часто упоминаются три вещи: образец кронштейна, соответствующий роботизированной сборочной ячейке, карман канала охлаждения там, где раньше было прямое отверстие, и допуск, который требует использования обрабатывающего центра вместо токарного станка. Эти требования не являются единичными случаями. Они происходят из Тенденции в дизайне корпусов двигателей которые перешли из программ электромобилей в промышленные приводы, бытовую технику и специальную технику.
Для такого производителя, как Jiangsu Yufeng Electric Co., Ltd., который поставляет корпуса из стали и нержавеющей стали с внутренним диаметром от 29,6 мм до 343 мм, эти тенденции определяют, какие чертежи будут указаны и какой инструмент будет изготовлен. В разделах ниже представлены четыре тенденции, которые, скорее всего, появятся в новой моторной программе.
Тенденции проектирования корпусов двигателей: от универсальных корпусов к монтажу для конкретного применения
Самая очевидная тенденция в дизайне корпусов двигателей — это конец универсального корпуса: теперь корпуса изготавливаются для одной монтажной схемы, а не вырезаются из стандартной трубы.
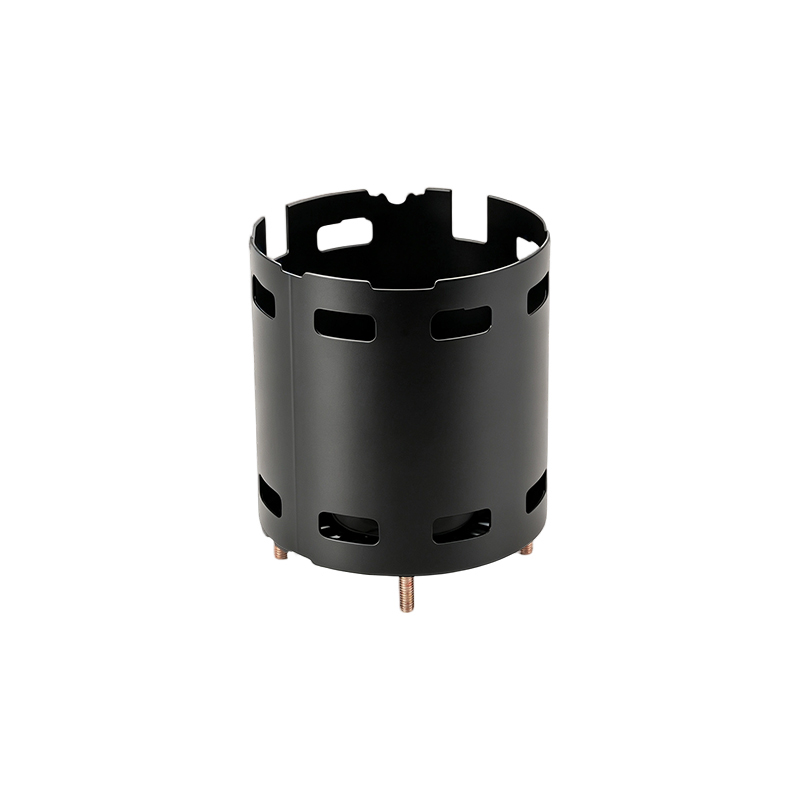
Конструкторы предусматривают кронштейны для насосов и воздуходувок, корпуса на лапах для редукторов и компрессоров, а также фланцевые комбинации с пилотным приводом для двигателей с торцевым расположением. Этот сдвиг перемещает масштабы производства вверх по течению. Поставщик жилья больше не может поставлять простую трубку; он должен обработать поверхности кронштейнов, просверлить отверстия для дюбелей и проверить плоскостность опоры по чертежу интерфейса клиента. В результате рамы двигателя на кронштейнах а корпуса на ножках стали отдельными семействами продуктов, а не опциями в общей линейке.
Одним из практических примеров является корпус диаметром 140 мм для привода насоса, на котором установлены два механически обработанных кронштейна. Шаг между кронштейнами, высота поверхности и параллельность проверяются на КИМ перед тем, как первый образец покинет завод.
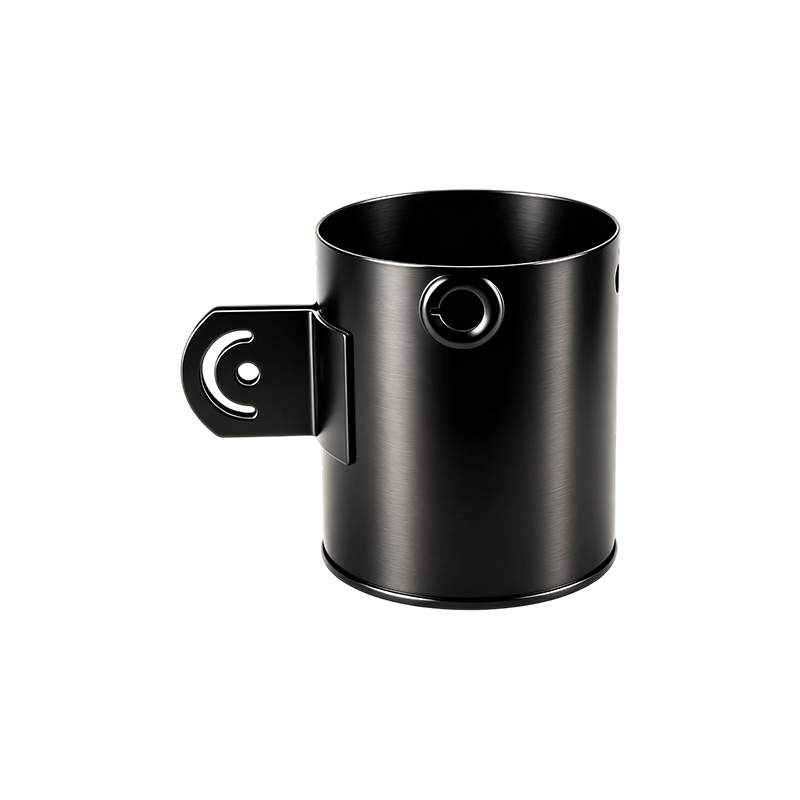 Стальной корпус двигателя с двумя приваренными кронштейнами для приводов насосов Корпус внутренним диаметром 140 мм с двумя приваренными монтажными кронштейнами обработан после сварки для сохранения шага, параллельности и высоты грани, что обеспечивает надежную фиксацию приводных агрегатов насоса. Просмотреть продукт →
Когда кронштейны приварены, тепловложение может привести к тому, что обработанные поверхности станут непараллельными. Поставщик, выполняющий обработку после сварки, а не до нее, надежно соблюдает эти допуски во всей партии.
Общие схемы монтажа для оценки
- Крепление бокового кронштейна с резьбовыми или сквозными отверстиями для компактных двигателей насосов и вентиляторов.
- Крепление на плоской опоре с прорезями для виброподушек и рельсовых систем.
- Фланцевый монтаж с пилотным приводом и кольцевым болтом для торцевого монтажа двигателя
Измеримый результат: корпус с обработанными поверхностями кронштейна может сократить время регулировки моторного узла с минут до секунд, одновременно устраняя из процесса один из источников несоосности ротора и нагрузки.
Тенденции проектирования корпусов двигателей: управление температурным режимом становится задачей жилищного строительства
Управление температурным режимом является наиболее быстро меняющейся тенденцией в проектировании корпусов двигателей, поскольку теперь корпус спроектирован как теплообменник, а не как защитная крышка.
Поскольку двигатели сжимаются при одинаковой мощности, корпус должен отводить больше тепла на квадратный сантиметр поверхности. Это изменяет геометрию тремя способами: более глубокие ребра, встроенные рубашки охлаждения и воздушные каналы, вырезанные в стене. В стальных корпусах теплопроводность материала не может конкурировать с алюминием, поэтому дизайнеры компенсируют это за счет площади поверхности и контроля воздушного потока. На диаграмме ниже показано, почему геометрия плавников имеет значение.
Углеродистая сталь проводит тепло со скоростью около 50 Вт/(мК), что примерно четверть от 205 Вт/(мК) алюминия. Нержавеющая сталь падает до 16. Стальной корпус с высокими ребрами и направленным потоком вентилятора по-прежнему может достигать тепловых показателей, особенно в промышленных помещениях, где ударопрочность и стоимость важнее веса.
Еще одна недооцененная проблема – единообразие. Корпус с асимметричными ребрами или одиночным осевым воздушным каналом создает горячую точку на противоположной стороне, что сокращает срок службы изоляции обмотки. Прямой ответ для покупателей: попросите отчет о термическом моделировании перед первым изделием, а не после.
Коррозионная стойкость становится предметом выбора материала
Коррозионная стойкость теперь является вопросом выбора материала при проектировании корпуса двигателя, а не второстепенной задачей покрасочной мастерской.
В пищевой промышленности, химических насосах, прибрежных системах отопления, вентиляции и кондиционирования воздуха, а также в некоторых местах под капотом электромобилей используются корпуса из нержавеющей стали, поскольку в таких условиях в течение нескольких месяцев появляется коррозия кромок окрашенных вырезов и отверстий под болты. Оценка 304 является базовой; Марка 316 предназначена для применений с высоким содержанием хлоридов, хотя в корпусах она встречается реже из-за стоимости механической обработки.
Сварка корпусов из нержавеющей стали требует контролируемого тепловложения. Корпус из нержавеющей стали 304 толщиной 139 мм, прокатанный из листового металла, должен сохранять округлость отверстия после усадки сварного шва; приспособления и определенная последовательность сварных швов удерживают внутренний диаметр в пределах допуска.
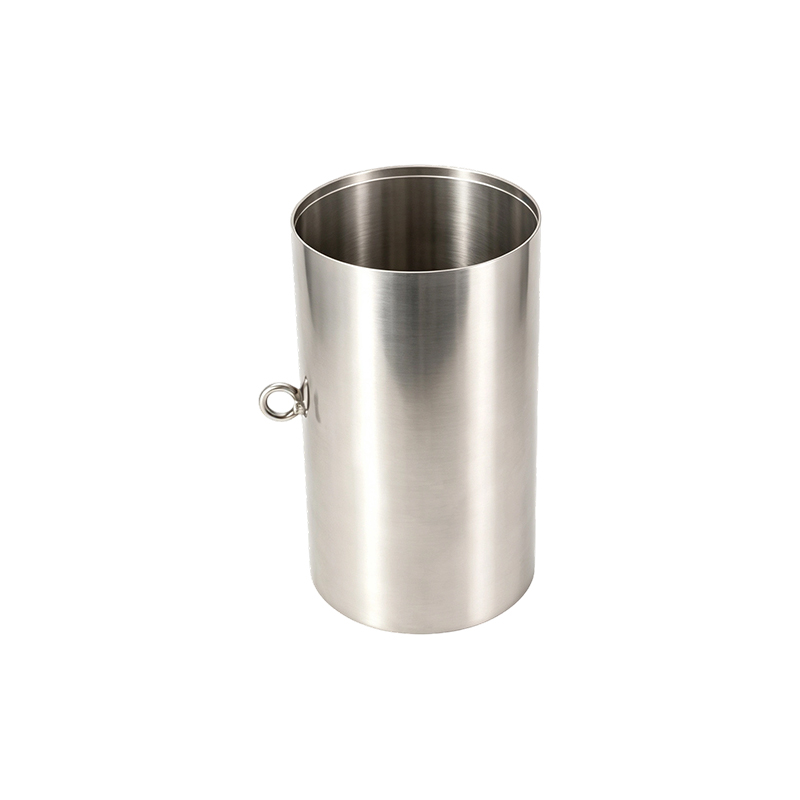
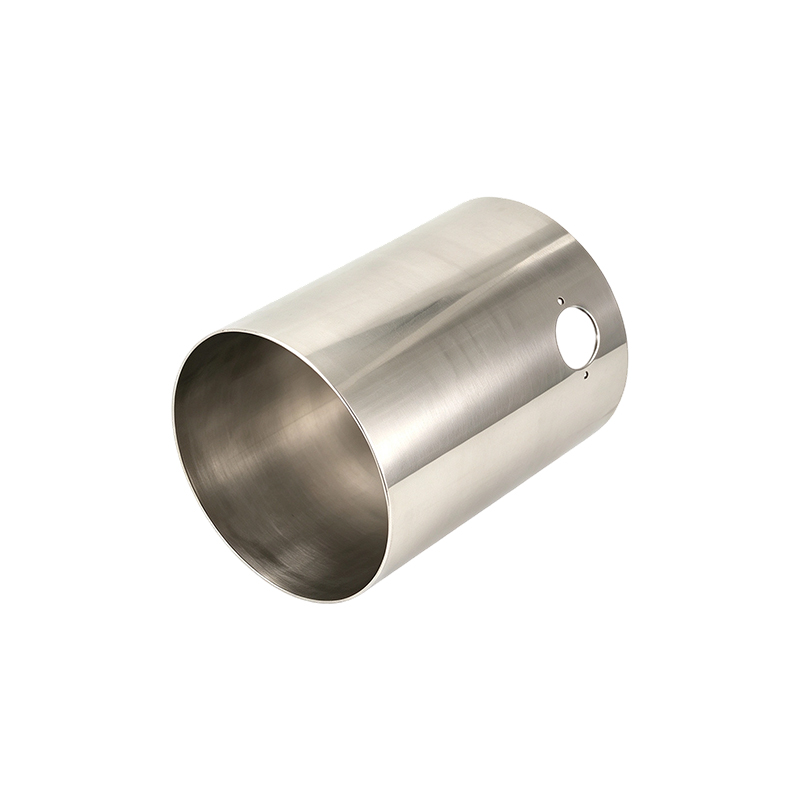 Сварной корпус двигателя из нержавеющей стали 304SS с контролируемым тепловложением Этот корпус из нержавеющей стали диаметром 139 мм должен сохранять округлость отверстия после сварки; контролируемое тепловложение и крепления имеют важное значение, а указание критериев приемлемости солевого тумана на чертежах предотвращает сбои в работе. Просмотреть продукт →
Проектировщики должны указать в чертеже стандарты приемлемости коррозии, например, часы солевого тумана или продолжительность воздействия влаги. Без этого поставщики по умолчанию прибегнут к косметической пассивации, и корпус может выйти из строя в полевых условиях по окрашенным краям.
Автоматизированные сборочные линии задают новые тенденции в дизайне корпусов двигателей
Автоматизированные линии запрессовки и крепления задают новые тенденции в проектировании корпусов двигателей, требуя повторяемой геометрии отверстия в масштабе.
Когда ротор впрессовывается в корпус, допуск отверстия определяет, остановится ли пресс при правильном усилии или отбракует узел. Общие требования к небольшим ламинированным двигателям теперь включают круглость отверстия в пределах 0,03 мм и прямоугольность торца в пределах 0,05 мм. Для штампованного стального корпуса толщиной 2,0 мм такая точность достигается за счет выбора технологического процесса: прецизионного расточного станка, пневматического манометра и статистического контроля процесса.
Корпуса большего размера смещают проблему с крепления. Толстостенный стальной корпус с внутренним диаметром 260 мм с основанием сохраняет свою геометрию только в том случае, если основание зажимается перед расточкой и освобождается после того, как деталь достигнет комнатной температуры.
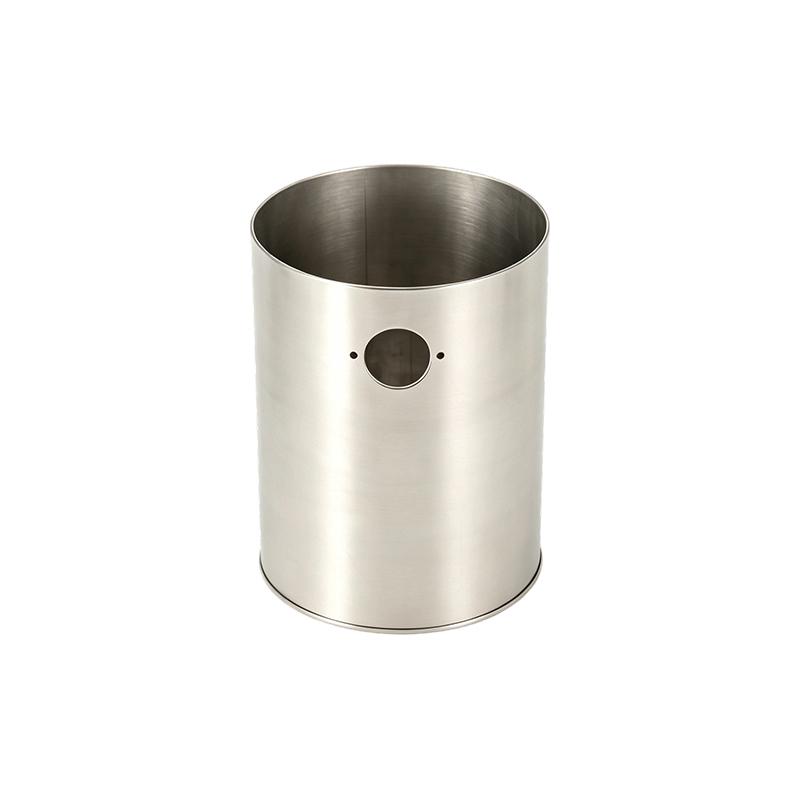
 Толстостенный корпус двигателя с основанием для применений высокой мощности Этот корпус с диаметром отверстия 260 мм и толщиной стенок 5 мм выдерживает крутящий момент и удары. Правильный зажим перед расточкой и проверка круглости отверстия и плоскостности основания имеют решающее значение для автоматизированной сборки. Просмотреть продукт →
Сварные приспособления также защищают корпус во время прихваток; Хорошее приспособление может представлять собой разницу между круглым отверстием диаметром 0,05 мм и овальным диаметром 0,12 мм после охлаждения. Покупатели должны запросить отчет о проверке размеров, в котором указаны округлость отверстия, параллельность поверхностей кронштейна и плоскостность основания. Одной линии «Диаметр ОК» уже недостаточно для автоматизированной сборки.
Что эти тенденции в области корпусов двигателей означают для закупок двигателей
Для производителей двигателей тенденции в проектировании корпусов двигателей меняют вопросы, задаваемые на этапе запроса цен, а не только чертежи.
Возможности процесса поставщика имеют большее значение, чем страница каталога. Корпус со встроенными монтажными и тепловыми функциями несет в себе технологический риск, которого никогда не было у простого цилиндра. Именно здесь окупается собственная цепочка штамповки, сварки, механической обработки и обработки поверхности: меньше операций, более быстрые итерации крепления и более короткое время реакции.
| Тренд | Что изменилось | Закупочная акция |
| Интегрированный монтаж | Кронштейны и ножки, обработанные по чертежу приспособления | Отправьте чертеж светильника вместе с запросом цен |
| Тепловая архитектура | Ребра и каналы охлаждения становятся частью корпуса. | Перед первой статьей просмотрите отчет о термическом моделировании. |
| Нержавеющий материал | Увеличение затрат на сварку и механическую обработку | Определите часы работы соляного тумана и марку материала. |
| Более жесткие допуски | Округлость и параллельность контролируются в масштабе | Требовать данные SPC с PPAP |
Три запроса, которые разделяют информированных покупателей
- Спросите о последовательности обработки, в том числе о том, как зажимается корпус во время расточки.
- Попросите отчет о первом изделии с данными ШМ с указанным допуском.
- Прежде чем разрезать производственную оснастку, попросите предоставить результаты испытаний на солевой туман или влажность.
Часто задаваемые вопросы
Что такое корпус двигателя?
Корпус двигателя — это структурная оболочка, которая поддерживает узел статора и ротора, защищает внутренние компоненты, передает тепло окружающему воздуху и обеспечивает монтажные интерфейсы для приводимой машины.
Какой материал лучше всего подходит для корпуса двигателя?
Углеродистая сталь используется по умолчанию для большинства промышленных двигателей из-за жесткости, свариваемости и стоимости. Нержавеющая сталь становится правильным выбором, когда требуется устойчивость к коррозии, а алюминий подходит для применений, где вес и теплопроводность перевешивают стоимость материала.
Какой допуск является стандартным для отверстия в корпусе двигателя?
Для двигателей малого и среднего размера в текущих обзорах конструкций обычно используются диаметры отверстий от 0,03 до 0,05 мм и диаметр отверстия в пределах H7. Более крупные толстостенные корпуса часто работают с толщиной от 0,05 до 0,08 мм, в зависимости от процесса сборки с запрессовкой.
Как тенденции в проектировании корпусов двигателей влияют на сроки выполнения заказов?
Встроенные функции монтажа и термическая проверка добавляют дополнительные этапы обработки и проверки, поэтому изготовление корпуса с учетом тенденций обычно занимает больше времени, чем изготовление простой трубы. Производитель корпусов, который самостоятельно контролирует штамповку, сварку и механическую обработку, может сохранить большую часть этого прироста на этапе изготовления оснастки и первого изделия.
 Previous