

 русский
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 عربى
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Português
 Polskie
 Română
 Slovák
 svenska
 Türk
Ранее в этом году европейский производитель насосов забраковал 3000 штампованных стальных корпусов двигателей после 240-часового испытания в солевом тумане. Отверстие статора, зазоры в ребрах и карман за кабельной втулкой покрывали красные полосы ржавчины, а внешние поверхности выглядели безупречно. Покрасочная камера покрыла каждую поверхность, которую мог видеть пистолет, и пропустила каждую поверхность, которую не могла видеть.
В результате получается однородная, прочно склеенная пленка, которая превосходит грунтовку, нанесенную распылением, по устойчивости к солевому туману, покрытию кромок и использованию материала. В разделах ниже описываются этапы процесса, цифры, которые необходимо указать в запросе предложений, а также точки аудита, которые отделяют контролируемую линию электронного покрытия от погружного резервуара с амбициями.
Почему электрофоретическое покрытие рекомендуется для стальных корпусов двигателей
E-покрытие рекомендуется для корпусов двигателей, поскольку коррозия начинается внутри, а не снаружи. В отверстии статора при каждом термическом цикле образуется конденсат: двигатель нагревается во время рабочего цикла, затем охлаждается и втягивает влажный воздух в полость корпуса. Когда влага попадает на отверстие без покрытия, образуется красная ржавчина, а рыхлые частицы оксидов мигрируют в камеру подшипника и воздушный зазор ротора.
Электрофоретическое покрытие устраняет эту первопричину: электрическое поле втягивает краску в отверстие, за ребра напряжения и вдоль сварного шва, удерживая толщину пленки в пределах около 5 микрон поперек детали. Нанесение распылением варьируется на 20-40 микрон между плоскими поверхностями и краями.
Типичный стальной корпус двигателя с диаметром отверстия 100–160 мм является лучшим базовым критерием для квалификации электронного покрытия, поскольку соотношение длины и диаметра его отверстия соответствует более крупным промышленным корпусам.
Четырехэтапный процесс нанесения электронного покрытия: от предварительной обработки до отверждения
Каждый отказ электронного покрытия – вздутие, точечные отверстия, плохая адгезия – происходит на одном из четырех этапов процесса. Корпус может пройти визуальный аудит и все равно выйти из строя в полевых условиях, если проводимость ванны предварительной обработки выходит за пределы его окна.
- Предварительная обработка. Щелочное обезжиривание удаляет штамповочное масло с последующей промывкой в противотоке и нанесение конверсионного покрытия из фосфата цинка или циркония. Пределом приемлемости является проводимость при окончательном ополаскивании ниже 5 микросименс/см.
- Погружение. Корпус погружается в ванну, обычно содержащую 18–22 процента твердых частиц для катодной эпоксидной смолы. Постоянное напряжение 150-300 В осаждает пленку; время под напряжением контролирует толщину примерно на уровне 1,5-2,5 микрон в секунду.
- Ультрафильтрационное полоскание. Ультрафильтрационные промывки с замкнутым контуром восстанавливают краску и смывают неотвержденную пленку, не растворяя ее. Засорившаяся мембрана проявляется в виде затянувшихся пятен и повышения проводимости ванны.
- Излечивать. Пленка сшивается при температуре 170-180°С в течение 20-30 минут. Undercure оставляет мягкую пленку; перегрев делает полимер хрупким.
| Этап | Ключевой параметр управления | Режим отказа, если он не соответствует техническим требованиям |
| Предварительная обработка | Проводимость при окончательном ополаскивании ниже 5 микросименс/см. | Плохая адгезия, отслаивание пленки. |
| Погружение | Содержание твердых частиц в ванне 18–22 процента, напряжение 150–300 В постоянного тока. | Проколы, неравномерное строение пленки |
| УФ полоскание | Баланс потока пермеата и давления | Затянувшиеся пятна, засорение ванны |
| Вылечить | Температура металла 170-180 град С в течение 20-30 мин. | Мягкая пленка или охрупчивание при перегреве |
Толщина пленки, стандарты и что должен указать покупатель
Укажите минимальную толщину пленки 18–25 микрон на внешних поверхностях и 10–15 микрон внутри отверстий и проверьте адгезию с помощью солевого тумана и штриховки. Каждая цель, указанная ниже, соответствует своему тестовому эталону.
Те же стандарты применяются ко всем размерам. Толстостенные корпуса диаметром более 260 мм требуют пленочного картирования по всей длине отверстия; Угол уклона на полке — это место, где в первую очередь появляются ошибки толщины.
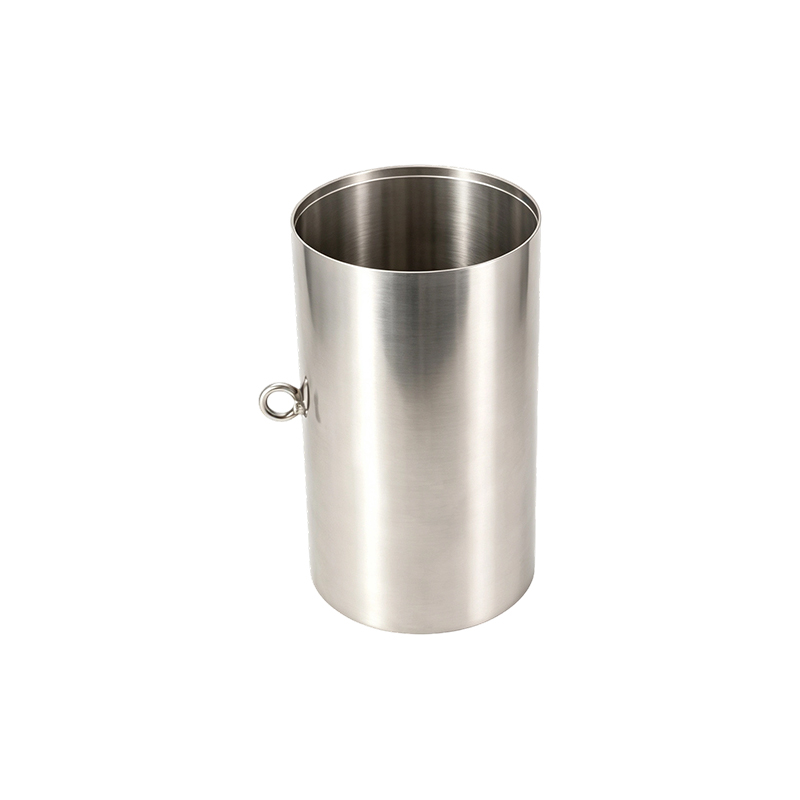
 Толстостенный корпус двигателя диаметром 343 мм с основанием и приварной подъемной проушиной Этот корпус, предназначенный для сверхбольших промышленных двигателей, имеет толщину стенок 6 мм, приваренную клеммную колодку и монтажную ножку для стабильной поддержки в таких сложных условиях, как горнодобывающая промышленность и морские двигатели. Посмотреть продукт →
| Недвижимость | Целевое значение | Метод испытания |
| Толщина сухой пленки | 18-25 микрон внешний; Минимум 10 микрон в отверстии | Вихретоковый ток согласно ISO 2808 |
| Заштрихованная адгезия | Не снимается при расстоянии 0 мм. | ASTM D3359 |
| Соляной туман, красная ржавчина | Отсутствие красной ржавчины в течение 240 часов. | ASTM B117 |
| Твердость карандаша | минимум 2 часа | АСТМ Д3363 |
Карта ниже взята из сварного корпуса диаметром 140 мм на линии контролируемой катодной эпоксидной смолы:
Если отверстие обрабатывается после нанесения покрытия, значения пленки не влияют на допуски запрессовки. Если отверстие с покрытием является посадочной поверхностью, вычтите измеренную пленку из допуска на натяг и проведите испытание на запрессовку образцов с покрытием.
Выбор смолы для электронного покрытия корпуса двигателя: эпоксидная, акриловая или гибридная.
Укажите катодную эпоксидную смолу по умолчанию, акриловую только в том случае, если цвет или устойчивость к ультрафиолетовому излучению являются жесткими требованиями, и гибридные системы, когда одна линия должна удовлетворять как требованиям по коррозии, так и косметическим целям.
Лучшая коррозионная стойкость и адгезия; доступен только в черном и темно-сером цветах. Используется примерно в 90 процентах случаев применения в корпусах двигателей, поскольку выдерживает 240-часовой солевой туман при толщине 20 микрон.
Лучшее сохранение цвета и УФ-излучения, более высокий блеск, но более низкие коррозионные характеристики. Выбирается, когда корпус остается видимым без верхнего покрытия, как правило, в электродвигателях.
Промежуточные коррозионные и цветовые характеристики. Используется, когда одна печь обрабатывает смешанные детали и линия не может работать с двумя химическими ваннами.
Для толстостенных стальных корпусов двигателей, подвергающихся воздействию моющих химикатов и дорожной соли, электрофорезное покрытие корпуса двигателя Обычно указывается катодная эпоксидная смола толщиной 25–30 микрон со сроком службы в солевом тумане более 400 часов. Двигатели насосов для влажной эксплуатации, в которых используются корпуса из стальных труб, подчиняются тому же правилу; Корпус тубы не имеет острых краев, поэтому пленка остается однородной по окружности.
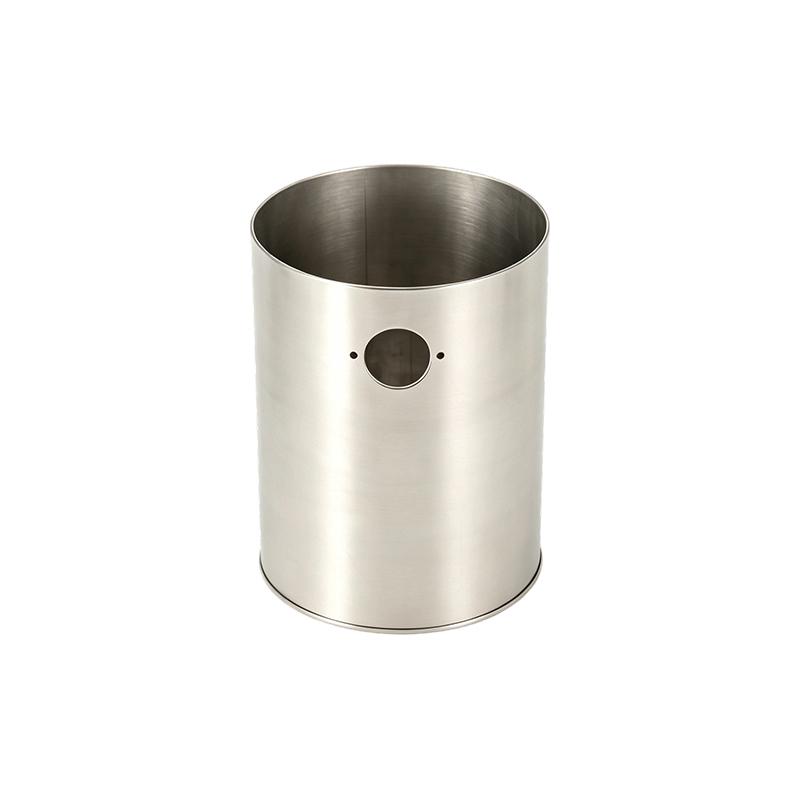
 Толстостенный корпус двигателя из бесшовной стальной трубы с внутренним диаметром 127 мм Этот корпус, изготовленный с высокой точностью из бесшовных стальных трубок с толщиной стенок 7,9 мм, обеспечивает превосходную структурную жесткость и усталостную прочность и идеально подходит для тяжелых промышленных условий, требующих долговечности и прочности на скручивание. Посмотреть продукт →
Электрофоретическое покрытие vs порошковое покрытие: что изменится для покупателя
E-coat выигрывает по внутреннему покрытию и однородности пленки; Порошок выигрывает по структуре внешней пленки, ударопрочности и цветовой гамме. В корпусах двигателей эти два компонента часто комбинируются.
- Погружение reaches every internal cavity
- Пленка 15-25 микрон, однородная в пределах 5 микрон.
- Превосходное покрытие кромок и сварных швов
- Около 95 процентов использования материала
- Узкая цветовая гамма: черный и темно-серый.
- Распыление, только в пределах прямой видимости
- Пленка толщиной 60–120 микрон для ударопрочности.
- Толстая, жесткая внешняя поверхность
- Чрезмерное распыление снижает эффективность
- Широкая цветовая и текстурная гамма
Распространенным рисунком является базовый слой электронного покрытия плюс порошковое верхнее покрытие на открытой внешней поверхности: канал ствола получает полную защиту от коррозии, а внешняя поверхность получает более толстое, устойчивое к царапинам покрытие соответствующего цвета.
Аудит линии E-Coat поставщика перед заказом
Проверяйте ванну, а не брошюру. Попросите журналы титрования, записи проводимости и карты пленки за последние 30 производственных дней; рассматривайте один сертификат солевого тумана как документацию, а не доказательство.
Такой производитель, как Jiangsu Yufeng Electric Co., Ltd., который выполняет весь процесс от формовки стали до обработки поверхности на одном заводе, может документировать историю ванны и предварительной обработки для каждого производственного дня.
- Журналы химического состава предварительной обработки: концентрация фосфатов или циркония и записи о осадке.
- Проводимость при окончательном ополаскивании ниже 5 микросименс/см.
- Твердые вещества в ванне, pH, температура и проводимость, построенные за последние 30 смен.
- Карты толщины пленки на серийных корпусах с показаниями отверстий и ребер.
- Профиль температуры отверждения: заданное значение, скорость ленты и записи температуры металла.
- Отчеты о солевом тумане и адгезии, полученные в той же химической ванне, которая используется в ваших деталях.
Контролируемая линия удерживает толщину пленки Cpk выше 1,33. Неконтролируемые колебания лески между партиями составляют 10 микрон и более, и эти колебания напрямую коррелируют с гарантийными возвратами при работе во влажной среде или при мойке.
Часто задаваемые вопросы
Как долго электрофоретическое покрытие защищает корпус двигателя?
При эксплуатации в помещении катодное эпоксидное покрытие толщиной 20–25 микрон на предварительно обработанном стальном корпусе предотвращает появление красной ржавчины в течение 240 часов по стандарту ASTM B117 и в течение многих лет в помещении. Для использования на открытом воздухе или при мойке требуется более толстая пленка или порошковое верхнее покрытие.
Влияет ли электронное покрытие на допуски запрессовки отверстия статора?
Если отверстие обрабатывается после нанесения покрытия, электронное покрытие не влияет на посадку. Если отверстие с покрытием является посадочной поверхностью, вычтите пленку толщиной 10–15 микрон из припуска на натяг и проведите испытание на прессовую посадку с образцами с покрытием.
Можно ли наносить электронное покрытие на корпуса двигателей из нержавеющей стали?
E-покрытие прилипает к нержавеющей стали после предварительной обработки, но его редко применяют для корпусов двигателей из нержавеющей стали 304, поскольку металл уже устойчив к коррозии. Его используют только тогда, когда требуется гальваническая развязка, цвет или равномерная отделка.
Что электронное покрытие увеличивает стоимость стального корпуса двигателя?
Для корпуса с диаметром отверстия 100–160 мм электронное покрытие увеличивает стоимость детали на 3–8 процентов, в зависимости от объема, толщины пленки и наличия собственной линии. При использовании материала около 95 процентов его уровень ниже, чем при нанесении грунтовки распылением.
 Previous